Azərbaycan
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Xəbərlər
Tam proses inteqrasiya olunmuş dişli emal xaricdəki reduktor istehsalçılarının üç əsas gizli satınalma itkisini azaldacaqmı?
Qlobal planetar reduktor OEM-lər və robototexnika/aerokosmik komponent alıcıları qaynaq əldə edərkən davamlı olaraq üç geri dönməz gizli xərclə üzləşirlər.metal daxili dişlilər: səpələnmiş ayrı-ayrı emal fabrikləri istehsalın izlənilmə zəncirlərini pozaraq, üçüncü tərəfin fabrik yoxlamaları üçün tam material və dəqiq test fayllarını təqdim etməyi qeyri-mümkün edir; sadə bir qatlı plastik qablaşdırma rütubətli uzun məsafəli dəniz daşımalarında uğursuzluqla nəticələnir, konteyner gəldikdən sonra diş səthinin paslanmasına və ölçülü sapmalara səbəb olur; kiçik emal emalatxanalarında tam istilik müalicəsi və daşlama avadanlığı yoxdur, nəticədə montajdan sonra reduktor vibrasiyasını və sahənin nasazlıq dərəcəsini yüksəldən qeyri-sabit diş dəqiqliyi yaranır. Feida-nın tam zəncirli inteqrasiya olunmuş metal daxili dişli istehsalı döymə, incə emal, istilik müalicəsi, dəqiq üyüdülmə və çox qatlı anti-pas qablaşdırma, bütün istehsal əlaqələrini bir fabrikdə birləşdirərək, audit sənədlərində çatışmazlıqları, okean tranzit pas risklərini və ötürmə avadanlığı istehsalçıları üçün qeyri-sabit dişli dəqiqliyi problemlərini həll edir.
1. Qapalı dövrəli tam istehsal zənciri qlobal fabrik auditləri üçün tam partiyanın izlənməsini həyata keçirir
Əksər kiçik dişli emal satıcıları yalnız tək iş prosedurlarını həyata keçirir, məsələn, torna və ya dişli çarxların hazırlanması, döymə və istilik müalicəsi müxtəlif üçüncü tərəf emalatxanalarına verilir. Xammalın istilik nömrələri, istilik müalicəsinin sərtlik qeydləri və üyüdülmə yoxlama məlumatları vahid partiya faylına inteqrasiya edilə bilməz. Avropa və Şimali Amerika ötürmə avadanlığı markası auditorları tədarükçülərin ixtisas yoxlamasını dayandıracaqlar. Bu fabrik müstəqil emalatxanalarda bütün 9 əsas iş prosedurunu tamamlayır, daxili dişlilərin hər partiyası üçün hər bir keçidin sınaq məlumatlarını qeyd edir. Ərinti tərkibi, diş profilinin dəqiqliyi və sərtliyi daxil olmaqla tam vahid yoxlama hesabatları istənilən vaxt ixrac edilə bilər ki, bu da alıcılara üçüncü tərəfin əlavə sınaq xərcləri olmadan beynəlxalq təchizatçı auditindən rahat keçməsinə kömək edir.
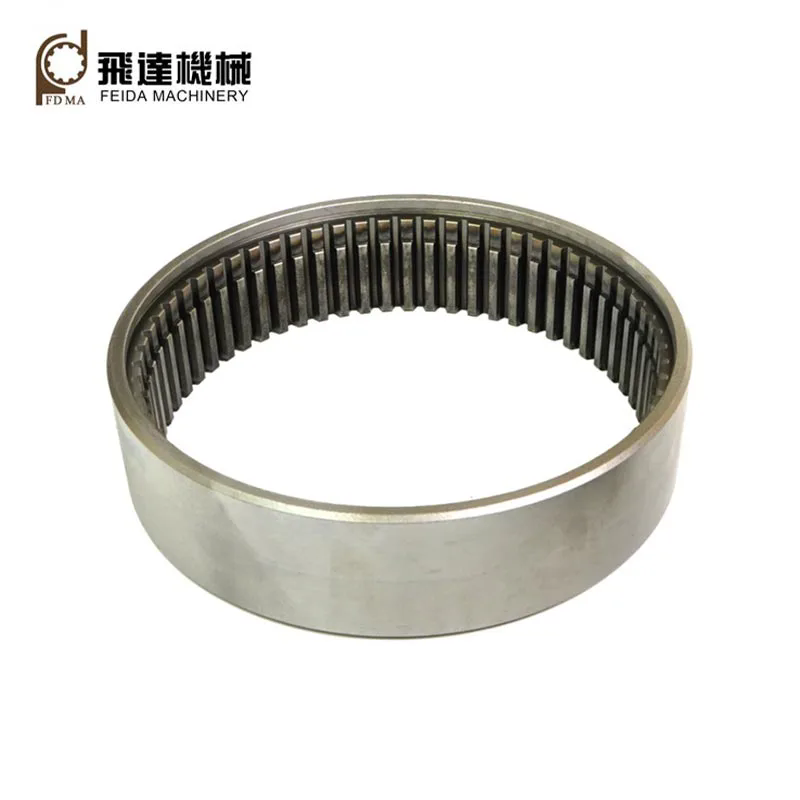
2. Çox mərhələli dəqiq daşlama kütləvi istehsalda ISO/DIN 8-10 dərəcəli diş dəqiqliyini sabitləşdirir
Xüsusi dişli daşlama avadanlığı olmayan emal fabrikləri yalnız kobud hobbing formaya əsaslanır; diş səthinin pürüzlülüyü və hündürlüyündən sapma uzunmüddətli ağır yüklə işdən sonra standart hədləri aşır, bu da montajdan sonra həddindən artıq reduktor səsinə, vibrasiyaya və dişlərin vaxtından əvvəl aşınmasına səbəb olur. Feida, ISO standart dözümlülük diapazonu daxilində involyut profil xətasına və kümülatif addım xətasına nəzarət edərək, istilikdən sonrakı emal üçün xüsusi dişli dəyirmanları təchiz edir. Kütləvi davamlı istehsal yaşlanmasının yoxlanılması daxili dişlilərin minlərlə saatlıq tsiklik yük əməliyyatından sonra sabit şəbəkə dəqiqliyini qoruduğunu, robot texnikası və ağır maşın istehsalçıları üçün reduktorun anormal vibrasiyasının səbəb olduğu satışdan sonrakı təmiri kəskin şəkildə azaltdığını göstərir.
3. Məqsədli ərinti material uyğunluğu möhkəmlik və diş səthinin aşınma müqavimətini tarazlayır
Bir çox dişli təchizatçıları bütün iş şəraiti üçün vahid universal polad materiallardan istifadə edir, aşağı yüklü avtomatlaşdırma avadanlığını və yüksək yüklü ağır maşın tətbiqi tələblərini fərqləndirə bilmir. Adi karbon poladının nazik diş səthləri tez-tez zərbə yükləri altında sürətlə köhnəlir, tam sərt ərintilər isə ümumi möhkəmliyə malik deyil və alternativ gərginlik altında asanlıqla çatlayır. Zavod müştəri avadanlığının iş parametrlərinə uyğun olaraq uyğun metal blankları ayrıca ayırır: ağır yüklü planet qutuları üçün 40Cr/42CrMo lehimli polad, aerokosmik reduktorlar üçün 16MnCr5 karbürləşdirilmiş polad, yüngül robot sürücülər üçün 6061 alüminium ərintisi. Laylı material formulası dişli gövdəsinin zərbəyə davamlılığını və diş səthinin yüksək sərtliyini eyni vaxtda təmin edərək, reduktorun bütün xidmət dövrünü əhəmiyyətli dərəcədə genişləndirir.
4. Çox qatlı VCI pas əleyhinə qablaşdırma dəniz tranzit diş korroziya qüsurlarını aradan qaldırır
Adi tək karton qablaşdırmada nəm izolyasiya tədbirləri yoxdur; transsərhəd dəniz yükdaşımaları zamanı konteyner kondensasiyası dəqiq diş səthlərində kiçik pas ləkələri əmələ gətirir və bu, qablaşdırmadan açıldıqdan sonra bilavasitə şəbəkənin pozulmasına səbəb olur. Zavod dişli ölçüsünə və daşınma dövrünə əsaslanan təsnifləşdirilmiş qablaşdırma sxemlərini tərtib edir: kiçik dəqiqlikli dişlilər plastik daxili qutuları + VCI pasdan qoruyan mesh çantaları qəbul edir; orta və böyük iş parçaları pasa davamlı kağız sarğı + qabarcıq tamponundan istifadə edir; toplu kütləvi sifarişlər quruducu ilə möhürlənmiş taxta qutulara yüklənir. Çox qatlı nəm baryer quruluşu uzun okean daşımalarını tropik və sahil rütubətli bölgələrinə uyğunlaşdırır, anbara gəldikdən sonra dişli diş səthlərinin korroziya olmadan toxunulmaz qalmasını təmin edir.
5. Tam modul spektri R&D qrupları üçün prototip nümunəsinin təkrarlanma dövrünü qısaldır
Əksər dişli istehsalçıları yalnız qismən modul xüsusiyyətlərini saxlayır; xüsusi M0.5 ultra incə və ya M8 böyük modullu daxili dişlilər uzun qəlib və alətlərin hazırlanması dövrlərini tələb edir, bu da yeni reduktor prototipinin sınaqlarının gedişatını gecikdirir. Zavod M0.5–M8 tam modul diapazonunu əhatə edən tam emal alətlərini ehtiyatda saxlayır, spur və spiral daxili dişlilərin fərdi inkişafını dəstəkləyir. Nümunələrin çatdırılması dövrü 20 iş günü ərzində idarə olunur, bu da robototexnika və aerokosmik R&D qruplarına yeni ötürmə məhsulunun yoxlanılmasını və bazara buraxılış ritmini sürətləndirməyə kömək edir.
6. Müstəqil QC laboratoriyası göndərilməzdən əvvəl 100% tam yoxlama həyata keçirir
Xüsusi sınaq avadanlığı olmayan emal zavodları yalnız təsadüfi seçmə yoxlaması aparır və dözümlülükdən kənar diş profilləri olan keyfiyyətsiz dişlilər asanlıqla hazır sifarişlərə axır və aşağı axın reduktor fabrikləri üçün kütləvi montajın yenidən işlənməsi itkilərinə səbəb olur. Müstəqil təftiş laboratoriyası CMM koordinat ölçmə cihazları, hərtərəfli dişli detektorları və sərtlik test cihazları ilə təchiz olunub, hər bir bitmiş daxili dişlidə tam ölçülü, dəqiqlik və sərtlik sınaqlarını həyata keçirir. Qeyri-ixtisaslaşdırılmış məhsullar qablaşdırmadan əvvəl yoxlanılır, toplu ixrac sifarişləri üçün təsadüfi seçmə yoxlamasının gətirdiyi partiyanın keyfiyyətindən yayınma riskləri aradan qaldırılır.
Əlaqədar Xəbərlər
- Spiral konik dişlilər tələb olunan maşınlarda güc ötürülməsini necə yaxşılaşdırır?
- Etibarlı enerji ötürülməsi üçün zəncir dişli dişlilərini nə vacib edir?
- Daxili Ötürücülər Dəqiqliyi və Güc Ötürməsini Necə Təkmilləşdirir?
- Nə qədər baha başa gələn aşağı axın uğursuzluqları gözdən qaçırılmış spline-val istehsal prosesi boşluqlarından qaynaqlanır?
- Niyə plastik spiral dişlilər müasir mexaniki sistemlər üçün etibarlı seçimə çevrilir?
- Evdə spline istehsalı maşın OEM-lərinin bahalı sahə uğursuzluq baş ağrılarını həll edə bilərmi?
Mənə bir mesaj buraxın